 English
 русский
 Español
 عربى
Soldar acero inoxidable con acero al carbono es una tarea de unión común pero técnicamente exigente. La ruta confiable es sencilla: seleccione un relleno austenítico sobrealeado como ER309L, utilice un procedimiento de bajo aporte de calor y evite la contaminación con hierro del lado del acero al carbono. En la práctica, estas tres decisiones eliminan la mayoría de las grietas, la dureza excesiva y las fallas prematuras por corrosión.
A pesar de la dificultad percibida, aparecen uniones metálicas diferentes entre el acero inoxidable y el acero al carbono en plantas químicas, líneas de alimentos, sistemas de tratamiento de agua y estructuras de acero. La clave es no pensar en ello como soldar dos materiales similares; es un proceso controlado de gestión de la aleación y la dilución.
Por qué soldar acero inoxidable a acero al carbono es diferente
El problema fundamental es que el acero al carbono y el acero inoxidable difieren en química, expansión térmica y respuesta mecánica. El carbono migra del acero al carbono a la zona de soldadura durante el calentamiento, lo que puede crear una banda de martensita dura y quebradiza en la línea de fusión y una capa descarburada blanda en el lado del acero al carbono. El acero inoxidable austenítico también se expande aproximadamente un 50 por ciento más que el acero al carbono, por lo que la junta desarrolla una tensión residual sustancial después del enfriamiento. Al mismo tiempo, la dilución del metal base de acero al carbono reduce el contenido de cromo y níquel en el depósito de soldadura. Si el metal de aportación no está sobrealeado, la soldadura terminada puede tener poca resistencia a la corrosión o baja tenacidad.
- La migración de carbono provoca dureza y fragilidad localizadas.
- El desajuste de la expansión térmica aumenta la tensión residual y el riesgo de distorsión.
- La dilución de la soldadura cambia la química del metal depositado.
- La contaminación por hierro en el lado inoxidable puede provocar posteriormente la formación de óxido.
Elegir el metal de aportación adecuado
La respuesta corta es usar 309L o 309Mo para la mayoría de las uniones de acero inoxidable a carbono. Esta aleación proporciona suficiente cromo y níquel para tolerar la dilución del acero al carbono y aún así dejar una estructura de soldadura austenítica con buena resistencia a la corrosión. El 308L, que está diseñado para unir acero inoxidable 304 consigo mismo, no tiene esas reservas adicionales de aleación y no se recomienda para uniones diferentes.
| relleno | Mejor utilizado para | Características clave | Consideración importante |
|---|---|---|---|
| 308L | Uniendo acero inoxidable 304 consigo mismo | Alta corrosión y acabado estético. | No hay suficiente Cr/Ni para una dilución alta; puede formar martensita |
| 309L / 309Mo | Soldar acero inoxidable a acero al carbono | Buena tolerancia a la dilución; resiste estructuras endurecibles | Primera opción para la mayoría de los entornos de servicio. |
| 316L | Unión de aplicaciones de acero inoxidable 316 o con mayor picadura | El molibdeno añade resistencia a las picaduras. | Aún no es adecuado para la dilución de acero al carbono; use 309Mo en su lugar |
| 312 | Combinaciones fuertes, diferentes y difíciles de soldar. | Alto contenido de ferrita, resistente a las grietas | Mayor resistencia pero menor ductilidad; requiere un bajo aporte de calor |
| ERNiCr-3 | Servicio de alta temperatura y ciclo térmico. | Desajuste de baja expansión térmica a base de níquel | Mayor costo; excelente resistencia al agrietamiento por fatiga |
Para servicios de temperatura elevada o ciclos intensos, los metales de aportación a base de níquel, como ERNiCr-3, son una mejor opción que el 309L. El metal de soldadura rico en níquel resiste mejor la migración de carbono y tiene un coeficiente de expansión más cercano al del acero al carbono, lo que reduce la fatiga térmica. Sin embargo, para aplicaciones generales, el 309L es la opción comprobada y rentable.
Los mejores procesos de soldadura para uniones diferentes
GTAW es el mejor proceso para trabajos críticos de acero inoxidable a carbono, pero GMAW, FCAW y SAW pueden producir soldaduras aceptables con los parámetros correctos. Los factores de control son el aporte de calor, el gas protector y la velocidad de desplazamiento.
- GTAW (TIG): Mejor para tuberías de pared delgada y pasos de raíz porque proporciona un control preciso del calor y una baja deposición. Utilice una varilla de relleno de ER309L y blindaje de argón o argón-helio.
- GMAW (MIG): Ideal para producción de espesor medio. Utilice pulverización por impulsos o transferencia por cortocircuito para limitar la entrada de calor. Es común utilizar un gas protector de argón con 2 a 5% de CO2; Evite el 100% de CO2.
- FCAW: Bueno para placas gruesas y reparaciones en el campo. Utilice alambre E309LT1-1 y blindaje mixto argón/CO2 para soldaduras planas y horizontales. La escoria debe eliminarse entre pasadas.
- SIERRA: Eficiente para costuras longitudinales largas en tanques grandes o recipientes a presión. Utilice un cable 309L y un fundente neutro o equilibrado con cromo. Es esencial un control cuidadoso del calor.
Preparación y limpieza de las articulaciones.
Un porro limpio y correctamente preparado es la mitad de la batalla. La suciedad, la grasa, las incrustaciones y el polvo del pulido del acero al carbono pueden causar porosidad y manchas de óxido en el lado inoxidable. Utilice cepillos y herramientas especiales de acero inoxidable y nunca utilice un cepillo que haya tocado acero al carbono.
- Esmerile o mecanice las caras de la junta hasta obtener metal brillante justo antes de soldar.
- Desengrase ambos lados con acetona o un disolvente diseñado para la preparación de soldadura.
- Para una junta a tope en placa, utilice una ranura en V única con un ángulo incluido de 60 a 70 grados y una cara de raíz de 1 a 2 mm.
- Al soldar el paso de raíz, utilice una barra de respaldo o purgue la parte posterior con argón para evitar la oxidación.
- Mantenga separados el lado de acero al carbono y el lado de acero inoxidable durante el montaje; Utilice abrazaderas separadas si es posible.
Control del precalentamiento, la temperatura entre pasadas y la entrada de calor
La gestión del calor es la variable más importante después de la selección del relleno. No es necesario precalentar para la mayoría de las juntas, pero si la sección es gruesa o la junta está muy restringida, es aceptable un precalentamiento máximo de 100 °C. Un precalentamiento más alto acelera la migración de carbono y produce una banda de martensita más gruesa. La temperatura entre pasadas debe permanecer por debajo de 150 °C y la soldadura debe realizarse con cordones continuos en lugar de tejidos anchos.
| Proceso | Actual | voltaje | Velocidad de viaje | Entrada de calor (aprox.) |
|---|---|---|---|---|
| GTAW | 100-150 A | 12-15 voltios | 100–150 mm/min | 0,6–1,5 kJ/mm |
| GMAW (pulso) | 180-220 A | 22–26 V | 300–400 mm/min | 1,0–1,8 kJ/mm |
| FCAW | 220-280 A | 26-30 V | 350–450 mm/min | 1,2–2,0 kJ/mm |
Una regla útil es mantener el aporte de calor lo más bajo posible sin provocar una falta de fusión. Utilice pasadas cortas y deje que la junta se enfríe entre pasadas cuando la temperatura entre pasadas suba.
Posicionamiento y automatización para soldaduras confiables
Colocar la pieza de trabajo en la orientación más favorable y utilizar un control mecánico de la velocidad de desplazamiento reducirá drásticamente los defectos en la soldadura de metales diferentes. La soldadura manual simple puede funcionar, pero girar la junta a la posición plana es mucho más confiable.
Para conjuntos y accesorios de diámetro pequeño, un posicionador de soldadura puede presentar la junta en un ángulo conveniente y rotar el trabajo mientras el soldador mantiene estable el soplete.
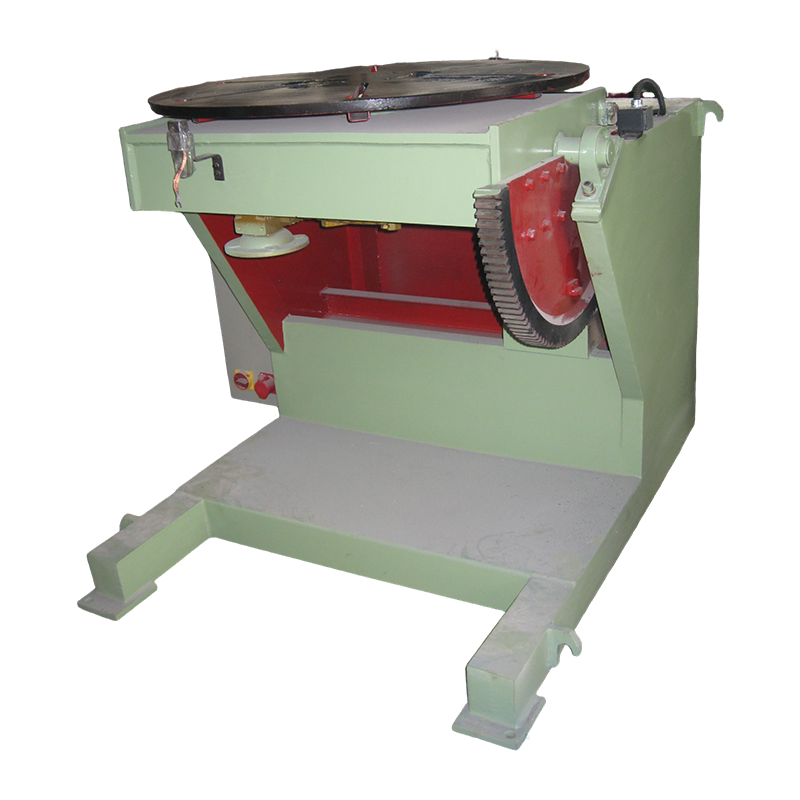 Posicionador de soldadura convencional de 1 tonelada para ensamblajes pequeños Este posicionador de soldadura convencional tiene una capacidad nominal de 1 tonelada y gira conjuntos de diámetro pequeño a ángulos convenientes, lo que permite a los soldadores mantener la antorcha estable y lograr un posicionamiento uniforme de las juntas. Ver producto →
Para carcasas de tanques, carretes de tuberías y secciones cilíndricas, un rotador de soldadura gira la costura a una velocidad controlada para que el baño de soldadura permanezca en una posición plana constante. Este enfoque es especialmente útil cuando el trabajo combinado de acero inoxidable y acero al carbono es demasiado pesado para manipularlo a mano. Puedes leer más sobre Cómo las uniones soldadas giratorias reducen el retrabajo en la fabricación de tanques y tuberías de metal. .
 Rotor de soldadura de 10 toneladas con movimiento orbital eléctrico y elevación Un rotador de soldadura de 10 toneladas con movimiento orbital eléctrico y elevación eléctrica, diseñado para girar costuras cilíndricas pesadas a una velocidad controlada, manteniendo el baño de soldadura plano para obtener resultados consistentes. Ver producto →
Para uniones soldadas más largas que requieren GMAW o SAW, un manipulador de columna y brazo mueve el cabezal de soldadura a lo largo de la unión a una velocidad uniforme y mantiene fijo el ángulo de la antorcha. Esto elimina la variabilidad humana que a menudo causa picos de dilución y vueltas frías.
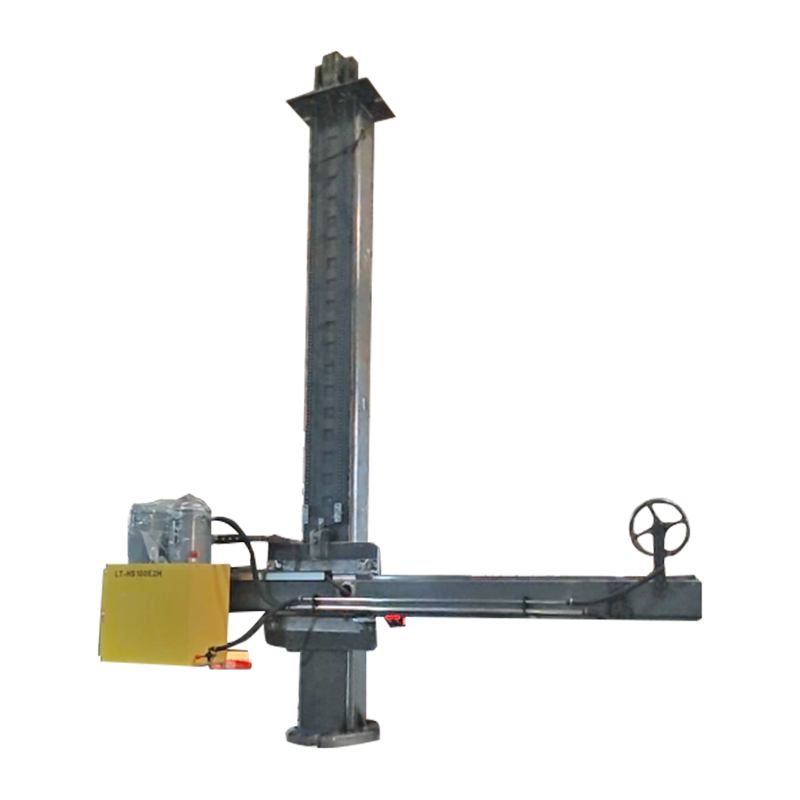 Columna y pluma 4030 personalizados con movimiento orbital eléctrico Un manipulador de columna y brazo personalizado con movimiento orbital eléctrico, que mueve el cabezal de soldadura a lo largo de costuras largas a una velocidad constante y un ángulo fijo, lo que reduce la variabilidad humana para GMAW o SAW. Ver producto →
Estas configuraciones no eliminan la necesidad de un buen procedimiento, pero hacen que sea mucho más fácil mantener la estrategia de baja temperatura entre pasadas y baja entrada de calor en la que se basa el 309L.
Inspección posterior a la soldadura y tratamiento de superficies
Después de soldar, inspeccione la unión cuidadosamente, especialmente la línea de fusión en el lado del acero al carbono. Una lectura de dureza superior a 350 HV en esa zona a menudo indica que el aporte de calor fue demasiado alto o que el relleno fue incorrecto. La inspección de la superficie con pruebas de penetrantes puede revelar grietas y porosidad, mientras que las pruebas ultrasónicas o radiográficas se utilizan cuando el componente es crítico.
Si el lado de acero inoxidable va a enfrentar medios corrosivos, elimine la decoloración de la soldadura y la capa de óxido mediante decapado o cepillo de alambre, luego pasiva la superficie. No permita que queden partículas de acero al carbono en el lado inoxidable, ya que se oxidarán y crearán una celda de corrosión concentrada. Cuando el código de aplicación requiera alivio de tensión, mantenga la temperatura baja y breve (lo ideal es entre 350 y 400 °C) para limitar la difusión de carbono.
Discontinuidades comunes y cómo evitarlas
La mayoría de los defectos en esta combinación de materiales se pueden evitar si se utiliza 309L o una aleación de níquel, se controla el calor y se mantiene limpia la junta. La siguiente tabla enumera los problemas y soluciones comunes.
| Defect | Causa probable | Acción correctiva |
|---|---|---|
| Porosidad | Fundente húmedo, superficies aceitosas, falta de protección. | Desengrasar, secar los consumibles, comprobar el flujo de gas y la distancia de las boquillas. |
| craqueo caliente | Alto contenido de azufre o fósforo en el metal base; alto aporte de calor | Limpiar los bordes de las juntas; use relleno 309L o 312; menor aporte de calor |
| formación de martensita | Alta dilución, alta temperatura entre pasadas | Utilice relleno sobrealeado; mantener la temperatura intermedia por debajo de 150°C; reducir el tejido |
| Socavado | Corriente excesiva o velocidad de viaje | Reducir la corriente de soldadura; Reduzca ligeramente la velocidad o ajuste el ángulo de la pistola. |
| Óxido en el lado inoxidable | Contaminación de hierro por cepillos o esmeriladores. | Utilice herramientas específicas de acero inoxidable; Limpiar y pasivar después de soldar. |
Preguntas frecuentes
¿Puedo soldar acero inoxidable a acero al carbono con 308L?
Puedes, pero no es una buena idea. El acero al carbono diluye el baño de soldadura 308L, lo que reduce el contenido de cromo y níquel lo suficiente como para formar martensita y reducir la resistencia a la corrosión. 309L es el relleno mínimo recomendado para esta combinación diferente.
¿Necesito precalentar antes de soldar acero inoxidable a acero al carbono?
Generalmente no. Para secciones gruesas o juntas muy restringidas, es aceptable un precalentamiento máximo de 100°C. Las temperaturas más altas aceleran la migración de carbono y crean una capa frágil en la línea de fusión.
¿Se oxidará la unión soldada?
El lado de acero al carbono se oxidará si no se protege. El lado de acero inoxidable debe permanecer resistente a la corrosión si la superficie se limpia y pasiva y se evita la contaminación por hierro. Recubra o pinte el lado de acero al carbono para servicio exterior.
¿Puedo utilizar soldadura MIG con gas protector 100% CO2?
No se recomienda. El CO2 puro añade carbono a la soldadura y oxida el cromo, reduciendo la resistencia a la corrosión del lado inoxidable. Utilice argón mezclado con entre un 2 % y un 5 % de dióxido de carbono, o argón con entre un 1 % y un 2 % de oxígeno.