 English
 русский
 Español
 عربى
Las vigas en I se fabrican de dos maneras fundamentales: laminando en caliente una sola pieza de acero o soldando tres placas de acero juntas. El laminado en caliente produce la mayoría de las secciones estructurales estándar, mientras que la fabricación soldada crea vigas de placa personalizadas. La elección entre ellos depende del tamaño de sección requerido, la cantidad y las necesidades de tolerancia.
¿Qué es una viga en I?
Una viga en I es un miembro de acero con un alma vertical y dos alas horizontales, con forma de letra "I". La geometría coloca la mayor cantidad de material donde las tensiones de flexión son mayores, lo que hace que el perfil sea excepcionalmente eficiente tanto para cargas de flexión como axiales.
La profundidad de la sección, el ancho del ala y el espesor del alma varían según la aplicación estructural. Las vigas en I laminadas estándar siguen las tablas de dimensiones publicadas, mientras que las vigas de placa soldada se pueden diseñar para casi cualquier tamaño práctico.
Fabricación de vigas en I laminadas en caliente
El laminado en caliente es el método más común para producir vigas en I estándar porque ofrece propiedades mecánicas consistentes, tolerancias estrictas y un alto volumen de producción a un costo por metro relativamente bajo.
Fusión y Refinación
El proceso comienza creando una masa fundida de acero aleado limpio con una química precisa. La chatarra de acero o hierro primario se funde en un horno de arco eléctrico o en un horno de oxígeno básico, y se agregan elementos de aleación como manganeso, cromo y níquel para alcanzar el grado requerido. Las impurezas como el azufre y el fósforo se eliminan durante el refinado para garantizar la soldabilidad y la tenacidad.
fundición
El acero fundido refinado se moldea en tochos o bloques rectangulares que se laminarán hasta formar el perfil final. El tocho se solidifica, se deja enfriar y luego se recalienta en un horno de recalentamiento a aproximadamente 1200°C antes de que comience el laminado.
rodando
A una palanquilla recalentada se le da forma de perfil en I haciéndola pasar a través de una secuencia de bastidores de laminación en un laminador universal. Los rollos horizontales y verticales forman gradualmente el alma y las alas. La operación implica pasadas de desbaste, pasadas intermedias y una pasada de acabado final que controla las dimensiones exactas y el estado de la superficie. El laminado se produce ligeramente por encima de la temperatura de recristalización, lo que refina la estructura del grano y mejora la resistencia y la tenacidad.
Tratamiento térmico
Después de laminarla, se deja que la viga en I se enfríe de forma natural o se la somete a ciclos térmicos controlados. La normalización, el enfriamiento rápido o el revenido se pueden utilizar para servicios de alta resistencia o baja temperatura. La velocidad de enfriamiento afecta directamente la dureza, el límite elástico y la soldabilidad de la sección terminada.
Pruebas e inspección
Las vigas en I laminadas en caliente terminadas se verifican en cuanto a composición química, resistencia a la tracción, límite elástico y alargamiento. Las comprobaciones dimensionales confirman el ancho del ala, el espesor del alma, la longitud y la rectitud frente a estándares reconocidos como AISC o EN. Se pueden aplicar pruebas no destructivas, generalmente inspección por ultrasonidos o partículas magnéticas, para aplicaciones de carga críticas.
Fabricación de vigas en I soldadas
Las vigas en I soldadas, también conocidas como vigas de placa, se fabrican a partir de tres placas de acero separadas: un alma y dos alas. Este método se selecciona cuando las secciones laminadas en caliente son demasiado grandes, cuando se necesitan profundidades inusuales o cuando los tamaños de las placas pueden proporcionar una mejor economía para un proyecto específico.
Corte y preparación de placas
Las placas se cortan al ancho y largo requeridos mediante oxicorte CNC, corte por plasma o aserrado. Las placas de alma y bridas generalmente se granallan para eliminar las incrustaciones de laminación y los bordes se biselan cuando se requieren soldaduras de penetración total.
Ajuste y soldadura por puntos
Las placas cortadas se sujetan en un dispositivo que mantiene el alma perpendicular a las alas y se aplican soldaduras por puntos para mantener la forma del conjunto. Un rotador de soldadura equipado con elevación hidráulica y movimiento orbital manual puede ayudar a alinear el conjunto incluso para secciones más grandes, mejorando la precisión y la seguridad de los trabajadores.
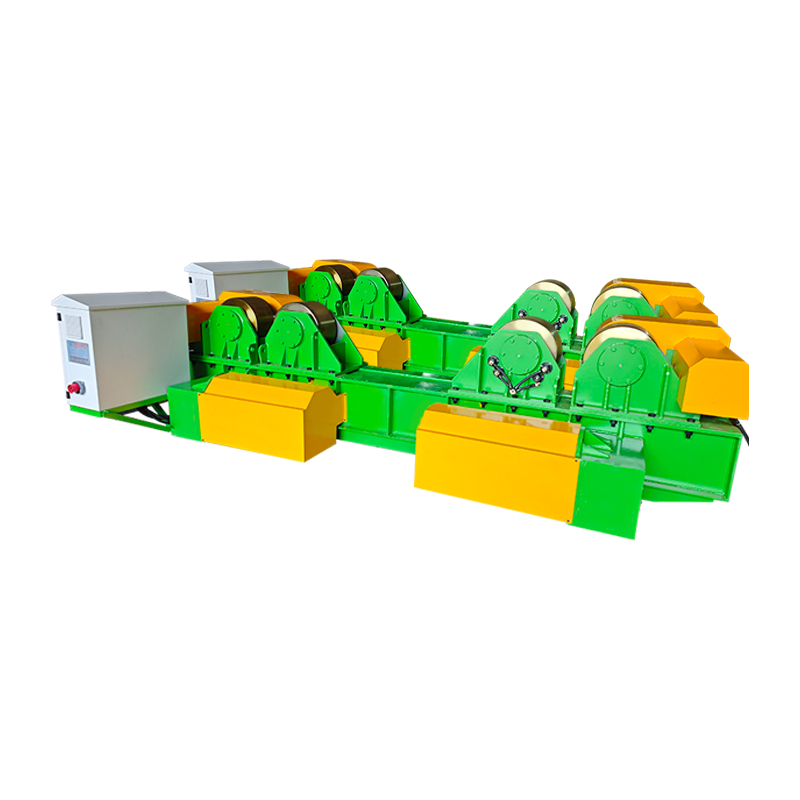 Rotor de soldadura de ajuste 40T con elevación hidráulica y movimiento orbital manual Este rotador ayuda a alinear conjuntos grandes de alma a brida, lo que mejora la precisión y la seguridad durante la soldadura por puntos. Su elevación hidráulica y movimiento orbital manual facilitan el posicionamiento de secciones más pesadas. Ver producto →
Soldadura Automática
El conjunto clavado se suelda mediante soldadura por arco sumergido (SAW) o soldadura por arco metálico con gas (GMAW). Un centro de soldadura o un brazo de columna coloca el soplete a lo largo de la junta y la viga suele estar apoyada sobre rodillos para mantener una velocidad de desplazamiento constante. La entrada de calor debe controlarse para limitar la distorsión y las tensiones residuales, especialmente en el caso de bandas largas y delgadas.
Acabado e inspección
Después de soldar, la viga se puede enderezar y las superficies soldadas se rectifican donde se especifica. Para una manipulación repetida, un posicionador de soldadura servocontrolado puede inclinar la viga y mejorar el acceso del operador durante el acabado y la inspección. Las vigas en I soldadas se inspeccionan visualmente y con pruebas ultrasónicas en las uniones entre el alma y el ala, y las verificaciones dimensionales verifican la altura del alma, el ancho del ala y la curvatura.
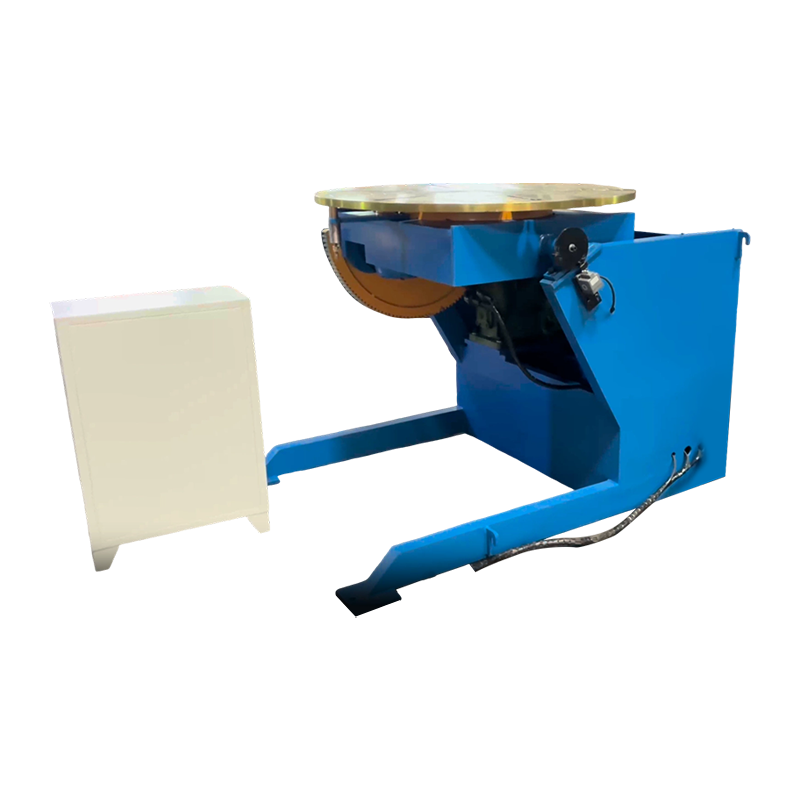 Posicionador de soldadura servocontrolado para inspección y acabado de vigas Este posicionador inclina vigas soldadas, lo que mejora el acceso del operador durante el enderezamiento, esmerilado e inspección. Su servocontrol permite un ajuste preciso para un trabajo de acabado eficiente. Ver producto →
Vigas en I laminadas en caliente versus vigas soldadas
Las secciones laminadas en caliente dominan las aplicaciones de construcción estándar, mientras que las vigas de placa soldada son preferibles cuando se requieren tamaños personalizados o profundidades excepcionalmente grandes. La principal desventaja es el costo por metro frente a la flexibilidad del diseño.
| Aspecto | Laminado en Caliente | soldado |
|---|---|---|
| Proceso | Palanquilla única conformada en un laminador | Tres placas de acero soldadas entre sí. |
| Tamaño de sección | Perfiles estándar hasta límites prácticos de rodadura | Ancho y profundidad personalizados, que a menudo exceden los límites del laminado |
| Costo | Menor por metro para tamaños estándar | Mayor costo de fabricación |
| Velocidad de producción | Volumen muy alto | Más lento, proyecto por proyecto |
| Flexibilidad | Limitado a los tamaños de gota disponibles | Altamente dimensional |
| Usos típicos | Edificios, puentes, marcos de maquinaria. | Estructuras pesadas, vigas de gran luz, equipos especializados. |
Control de Calidad y Estándares
El control de calidad en la fabricación de vigas en I se basa en análisis químicos, pruebas mecánicas y verificación dimensional según estándares estructurales reconocidos. Las secciones laminadas en caliente suelen seguir las normas AISC o EN, mientras que las vigas soldadas se rigen por AWS D1.1 o un código de soldadura estructural equivalente.
Para vigas en I soldadas, la calificación de los procedimientos de soldadura y de los soldadores no es negociable. Controlar la entrada de calor, garantizar un ajuste adecuado y seleccionar el equipo de manipulación de soldadura adecuado son aspectos fundamentales para producir una soldadura sólida entre el alma y la brida. Puedes explorar cuán moderno tecnología de soldadura afecta la fabricación y la calidad del acero con más profundidad.
Preguntas frecuentes
¿Todas las vigas en I se fabrican mediante laminación en caliente?
No. Las vigas en I se pueden laminar en caliente o soldar. Las secciones laminadas son las más comunes, pero las vigas de placas soldadas se utilizan cuando se necesitan dimensiones grandes o inusuales.
¿Cuál es la diferencia entre una viga en I y una viga en H?
Las alas de una viga en H son generalmente más anchas y paralelas, mientras que las alas de una viga en I estándar tienen una ligera inclinación. Ambos se fabrican mediante procesos similares de laminación o soldadura.
¿Cómo se fabrican las vigas en I curvas?
Las vigas en I curvadas generalmente se producen mediante laminación en frío, doblado por inducción o cortando la red y soldando las placas en una curva. En el pasado, las vigas de acero curvadas se fabricaban a menudo mediante soldadura y corte con oxicombustible.
¿Qué grados de acero son típicos de las vigas en I?
Los grados estructurales comunes incluyen ASTM A992, A572 y EN S275/S355. La selección depende de los requisitos de carga, ductilidad y soldabilidad.
¿Cómo se inspeccionan las vigas en I soldadas?
Las vigas en I soldadas se comprueban visualmente y mediante pruebas ultrasónicas en las zonas de soldadura. Las verificaciones dimensionales verifican la altura del alma, el ancho del ala y la rectitud con respecto al dibujo de diseño.
Conclusión
Comience con los requisitos estructurales y luego elija el método de fabricación. Las vigas en I laminadas estándar son las más económicas para la construcción típica. Cuando el diseño requiere profundidades personalizadas, cargas pesadas o grandes secciones de vigas de placa, la fabricación soldada ofrece la flexibilidad necesaria. Tan importante como el proceso de soldadura en sí, especialmente en una línea de producción, es el uso de equipos confiables de manipulación y posicionamiento. Un buen ajuste, un aporte de calor controlado y una inspección adecuada son las claves para una viga en I estructuralmente sólida.