 English
 русский
 Español
 عربى
Cuando un comprador evalúa un equipo de soldadura, la primera pregunta rara vez es sobre el ciclo de trabajo o el amperaje. Se trata de qué proceso se adapta a la pieza de trabajo. Aquí está la conclusión inicial: MIG es el proceso más rápido, más fácil y de menor costo para secciones de acero más gruesas; TIG es el proceso preciso y de alta calidad para trabajos finos o de estética crítica. La razón estructural es simple. MIG alimenta continuamente un electrodo de alambre consumible a través de la pistola, por lo que el alambre es a la vez electrodo y relleno. TIG utiliza un electrodo de tungsteno no consumible y el operador alimenta la varilla de relleno manualmente.
La diferencia entre soldadura MIG y TIG va más allá del electrodo. Impulsa la tasa de deposición, el control del calor, la habilidad del operador, el costo por metro y los defectos que puede esperar. MIG es un proceso de producción; TIG es un proceso artesanal. Los talleres que entienden la distinción evitan comprar la máquina equivocada, citar el procedimiento equivocado o rechazar piezas soldadas con el método correcto.
¿Qué es la soldadura MIG?
La soldadura MIG, formalmente soldadura por arco metálico con gas (GMAW), es un proceso semiautomático en el que un electrodo de alambre enrollado se introduce a través de la pistola de soldar a una velocidad preestablecida. El alambre es a la vez electrodo y metal de aportación: el arco funde el alambre en la unión y el gas protector de la boquilla protege el charco fundido del oxígeno y el nitrógeno del aire.
Cómo funciona la soldadura MIG
- Un alimentador de alambre empuja el electrodo a través del revestimiento de la pistola y la punta de contacto.
- El arco se forma entre el alambre y la pieza de trabajo, fundiendo ambos.
- El gas protector, normalmente argón/CO2 para el acero, cubre el baño de soldadura.
- El operador guía el arma; la máquina controla la velocidad del alambre y la longitud del arco.
Ventajas de la soldadura MIG
- Altas tasas de deposición, por lo que el trabajo de secciones gruesas se completa rápidamente.
- Operación fácil para principiantes: una mano guía la pistola, la máquina maneja el avance y la longitud del arco.
- Tolera las incrustaciones ligeras y el óxido mejor que TIG.
- Menor costo operativo para la fabricación de acero al carbono.
- La alimentación continua de alambre permite soldaduras largas e ininterrumpidas.
Desventajas de la soldadura MIG
- Produce salpicaduras; Las juntas cosméticas suelen necesitar esmerilado o cepillado.
- La entrada de calor es más difícil de ajustar, por lo que las láminas de menos de 1,5 mm pueden quemarse fácilmente.
- La soldadura posicional es más difícil sin una fuente de energía pulsada o sinérgica.
- La cobertura de gas o la configuración incorrecta del cable introducen porosidad rápidamente.
¿Qué es la soldadura TIG?
La soldadura TIG, formalmente soldadura por arco de tungsteno con gas (GTAW), utiliza un electrodo de tungsteno no consumible para sostener el arco. El tungsteno no se funde en la articulación. En cambio, el soldador introduce una varilla de relleno separada en el baño fundido mientras controla el calor con un pedal.
Cómo funciona la soldadura TIG
- El electrodo de tungsteno establece el arco; no se consume.
- Sobre el baño de soldadura fluye gas protector, normalmente argón puro.
- El operador introduce manualmente la varilla de llenado en el borde delantero de la piscina.
- El control del pedal ajusta el calor continuamente a través de la soldadura.
Ventajas de la soldadura TIG
- Máxima calidad de soldadura: cordones limpios y densos sin salpicaduras, que frecuentemente cumplen con los estándares de rayos X.
- Material del traje con control preciso del calor y el relleno desde 0,5 mm hacia arriba.
- Suelda casi todos los metales, incluidos aluminio, acero inoxidable, titanio y cobre.
- Sin fundente ni escoria, por lo que las soldaduras terminadas son suaves y fáciles de limpiar.
- Permite soldadura autógena sin relleno en juntas de bordes y esquinas.
Desventajas de la soldadura TIG
- Las bajas tasas de deposición hacen que la soldadura de secciones pesadas no sea práctica.
- Curva de aprendizaje pronunciada que necesita operación coordinada con dos manos y pedal.
- Los consumibles cuestan más: tungsteno, lentes de gas, copas y argón de alta pureza.
- No es económico para acero al carbono grueso donde dominan la velocidad y el costo por metro.
Soldadura MIG vs TIG: comparación lado a lado
Evaluadas según los mismos criterios del taller, las diferencias se vuelven claras.
| factores | Soldadura MIG | Soldadura TIG |
|---|---|---|
| electrodo | Electrodo de alambre consumible | Electrodo de tungsteno no consumible |
| Metal de aportación | El propio hilo, alimentado automáticamente | Varilla separada, alimentada manualmente. |
| Gas protector | Mezcla argón/CO2 o CO2 para acero | Argón puro, a veces argón-helio. |
| control de calor | Ajuste a máquina, ajuste limitado | Ajuste continuo del pedal |
| Espesor típico | 1,5 mm a 25 mm o más | Ideal de 0,5 mm a 6 mm |
| Velocidad de desplazamiento | Alto | Bajo a moderado |
| nivel de habilidad | Entrenamiento básico y corto. | Manos avanzadas y firmes |
| Aspecto de la soldadura | Salpicaduras, es posible que sea necesario pulir | Limpio, suave, sin salpicaduras |
| Costo relativo | Equipos y consumibles inferiores. | Altoer gas, torch, and labor cost |
| Lo mejor para | Acero estructural, marcos, series de producción. | Inoxidable, aluminio, chapa fina, juntas vistas. |
Cómo elegir entre soldadura MIG y TIG
Elija MIG cuando la junta sea gruesa, la pieza se repita y la velocidad impulse su costo. Elija TIG cuando la apariencia, la metalurgia o el material delgado sean más importantes que el tiempo del ciclo.
Criterios de selección
- Espesor del material: por encima de 3 mm, la tasa de deposición MIG vale la pena; por debajo de 3 mm, TIG preserva el metal base.
- Visibilidad de la soldadura: las juntas pulidas visibles favorecen el TIG; Las soldaduras estructurales pintadas u ocultas favorecen el MIG.
- Volumen de producción: el alto volumen favorece a MIG; Las piezas de bajo volumen y alto valor justifican TIG.
- Aluminio y acero inoxidable: TIG se encarga del control de óxido y calor en secciones delgadas; MIG pulsado se adapta al aluminio más grueso.
- Habilidad del operador: MIG se adapta a soldadores en general; TIG requiere operadores capacitados.
Un filtro de decisión rápida
- ¿El material es más delgado que 3 mm? Utilice TIG.
- ¿La soldadura es visible y su apariencia es crítica? Utilice TIG.
- ¿La pieza es grande, gruesa o de gran volumen? Utilice MIG.
- ¿Necesita calidad de rayos X o de código? Utilice TIG con un procedimiento calificado.
- ¿Estás reparando aluminio fundido? Utilice TIG.
Posicionamiento de trabajo y automatización para soldaduras consistentes
Cualquiera que sea el proceso que elija, la calidad de la soldadura mejora drásticamente cuando retira la unión de posiciones difíciles. Un posicionador de soldadura gira e inclina la pieza para que el operador pueda ejecutar un cordón MIG o TIG en la posición plana, la orientación más productiva y menos propensa a defectos. Esto es especialmente importante para TIG, donde la masilla alimentada manualmente necesita un ángulo de trabajo estable.
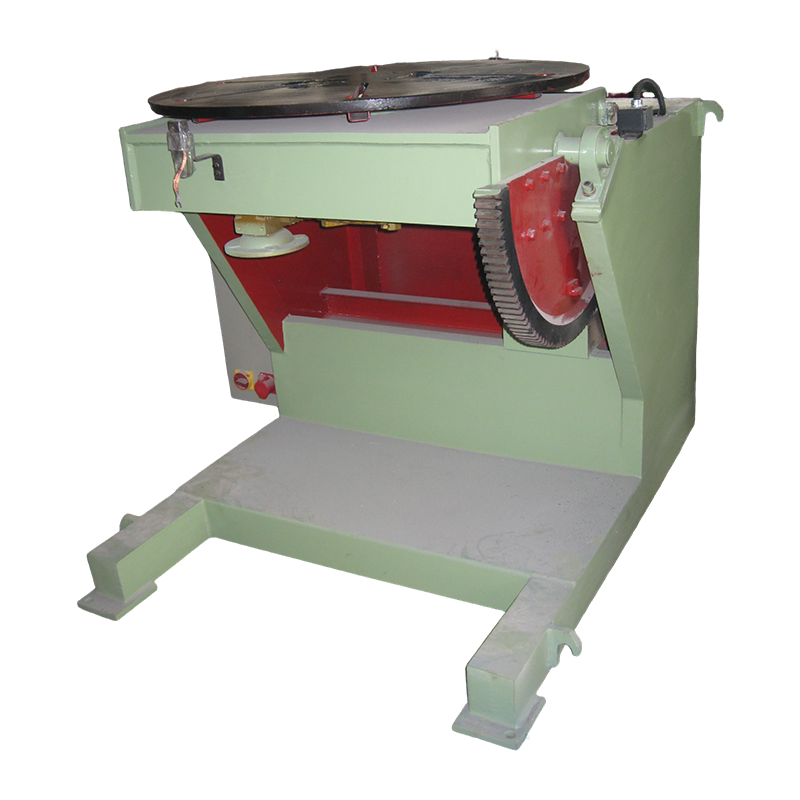 Posicionador de soldadura convencional 1T para soldaduras estables en posición plana Este posicionador compacto gira e inclina piezas de trabajo de hasta una tonelada, lo que permite a los operadores ejecutar cordones MIG o TIG en posición plana. Se adapta a piezas pequeñas y medianas donde el ángulo constante de la antorcha y la velocidad de desplazamiento mejoran la calidad de la soldadura. Ver producto →
Para piezas de trabajo cilíndricas como tanques, tuberías, recipientes a presión y secciones de torres eólicas, los rotadores de soldadura giran la carcasa mientras el soplete permanece fijo, convirtiendo una costura circunferencial larga en una soldadura continua en posición plana. Las pasadas de relleno MIG y las pasadas de raíz TIG se benefician de una velocidad de desplazamiento constante y los diseños antideriva mantienen la costura alineada. Esta es la razón Rotadores de soldadura en la fabricación de tanques y tuberías. son estándar en las líneas de fabricación modernas.
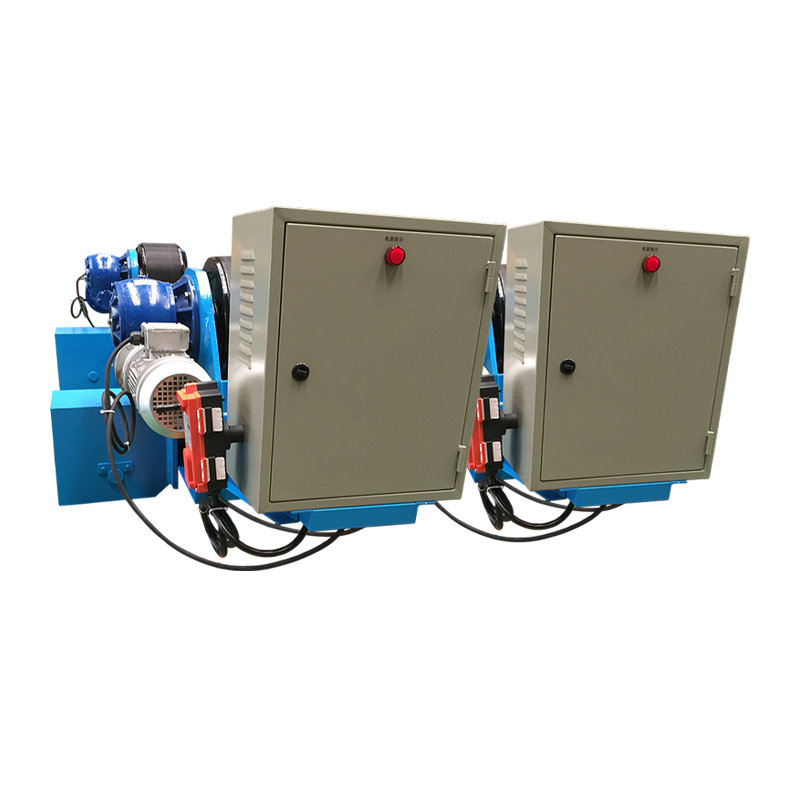 Rotador de soldadura ajustable 10T con antideriva para costuras cilíndricas Este rotador maneja piezas de trabajo cilíndricas de diez toneladas, haciendo girar las carcasas de manera constante mientras la antorcha permanece fija. Su sistema antideriva mantiene alineadas las costuras circunferenciales largas, lo que lo hace ideal para tanques, tuberías y recipientes a presión que necesitan soldaduras continuas en posición plana. Ver producto →
En conjuntos grandes, un brazo de columna transporta la antorcha a una altura y alcance fijos, eliminando de la ecuación el peso del brazo del operador. Un brazo de columna TIG está configurado para una alimentación de relleno y una cobertura de gas precisas, lo cual es importante para soldaduras repetibles en piezas grandes. Cuando planea automatizar cualquiera de los procesos, el equipo de posicionamiento es la primera inversión a considerar.
 Columna y brazo TIG para automatización y posicionamiento preciso de la antorcha Esta unidad de columna y brazo admite la soldadura TIG ajustando con precisión la posición, el recorrido y la oscilación de la antorcha. Ayuda a mantener la cobertura de argón y la calidad repetible de las cuentas en ensamblajes grandes, lo que reduce el esfuerzo manual y prepara la producción automatizada. Ver producto →
Si está especificando una nueva línea de producción, analice la envolvente de su pieza de trabajo con un fabricante de equipos de soldadura temprano previene el retrabajo y acelera la calificación.
Consideraciones de costos
En cuanto al costo del equipo, MIG es el punto de entrada más bajo: una máquina MIG sólida cuesta menos que una máquina TIG equivalente con salida de CA, y los consumibles de alambre son más baratos que el tungsteno y el argón de alta pureza. Sin embargo, el costo de producción dominante es el tiempo de mano de obra. Una soldadura TIG puede tardar entre tres y cuatro veces más que la misma unión realizada con MIG. Cuando se compara el costo por metro de soldadura terminada, MIG gana al acero al carbono; TIG gana donde MIG crearía defectos que requerirían reelaboración.
Preguntas frecuentes
¿Puede una máquina hacer tanto MIG como TIG?
Muchas máquinas multiproceso ofrecen MIG y DC TIG, pero el cambio requiere cambiar la antorcha, cambiar el gas y agregar una antorcha TIG con una válvula. AC TIG para aluminio necesita una máquina con salida AC, lo que eleva el coste. Las unidades multiproceso se adaptan a los talleres pequeños; Las líneas de producción prefieren máquinas dedicadas.
¿Es TIG más fuerte que MIG?
Una soldadura MIG realizada correctamente y una soldadura TIG realizada correctamente pueden cumplir los mismos requisitos de resistencia. La diferencia es la coherencia: TIG produce menos fallas internas y un mejor control de las zonas afectadas por el calor, lo cual es importante para el trabajo del código. En acero al carbono ordinario, una soldadura MIG sólida es igual de fuerte.
¿Qué es más fácil para un principiante?
MIG es más fácil porque la máquina controla la alimentación del alambre y la longitud del arco. Un principiante puede realizar una soldadura MIG aceptable después de horas de práctica, mientras que TIG requiere semanas de práctica constante.
¿Por qué se usa comúnmente TIG para aluminio?
El aluminio tiene una capa de óxido que se funde muy por encima del metal base. La corriente alterna TIG limpia el óxido y proporciona un control preciso del calor, evitando quemaduras en el aluminio fino. MIG puede soldar aluminio pero es más propenso a la porosidad en secciones delgadas.
¿Cómo afecta el espesor del material a la elección?
Por debajo de aproximadamente 3 mm, TIG brinda el control necesario para evitar quemaduras y distorsiones. Por encima de 3 mm, la tasa de deposición MIG ofrece una clara ventaja de productividad. Muchos fabricantes sueldan tubos de pared delgada con TIG y cambian a MIG o con núcleo fundente para placa estructural.
La diferencia entre la soldadura MIG y TIG no es qué proceso es mejor; se trata de hacer coincidir el proceso con el material, la unión, el volumen de producción y la habilidad disponible. MIG ofrece velocidad, simplicidad y menor costo en acero grueso. TIG ofrece precisión, calidad y resultados cosméticos limpios en metales finos o reactivos. Evalúe la pieza de trabajo antes de comprar una máquina e invierta temprano en equipos de posicionamiento; Mejora ambos procesos más que cualquier otra actualización del taller.